电 话:0574-82086828
传 真:0574-87416876
联系人:18968381881(邹总)
邮 箱:leisu18@163.com
地 址:浙江省宁波市鄞州区云龙镇王夹岙浙东高端装备智造园
网 址 : www.leisulaser.com
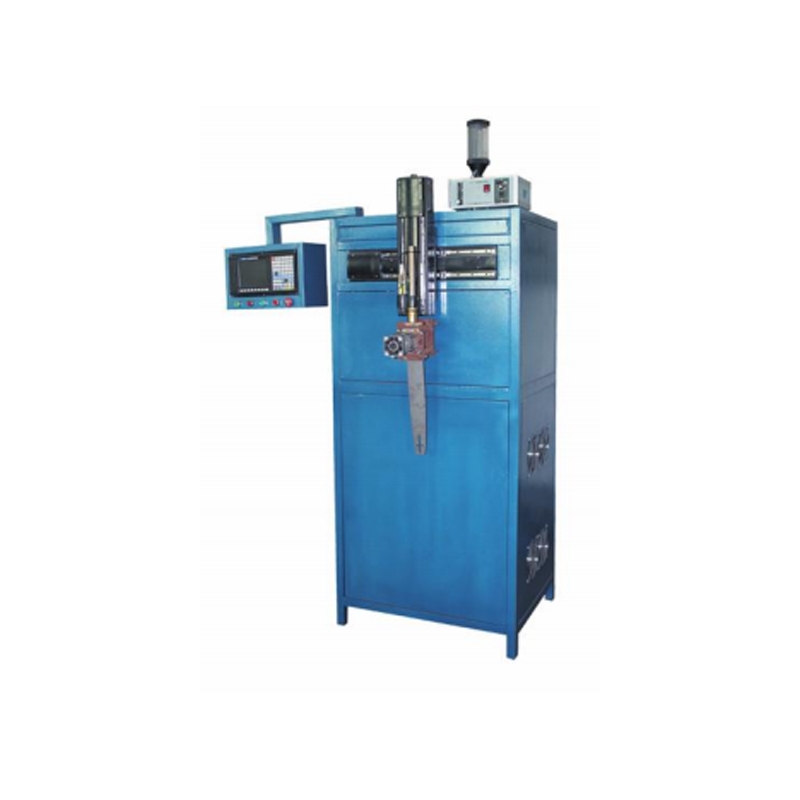
部件的变形极小,而且能够通过热处理技术控制变形,在工件处理后不需要修理,可以作为部件的精加工的最后工序。其次,鸡西激光电镀技术可以对形状复杂的部件,例如盲孔、内孔、小槽、薄壁部件等进行处理或局部处理,根据需要可以在相同部件的不同部位进行不同的处理。高频淬火由于传感器的限制对形状复杂的零件表面淬火困难,加热区域不易控制,薄壁零部件淬火可克服易裂的问题;大型部件的加工也不需要受到渗碳淬火等化学热处理时的炉腹尺寸的限制,机械零件激光电镀技术第3个由于通用性高、激光焦点深度大,因此在淬火时部件的尺寸、对大小和表面没有严格的限制。目前高频淬火必须对各种零件制作合适的传感器。
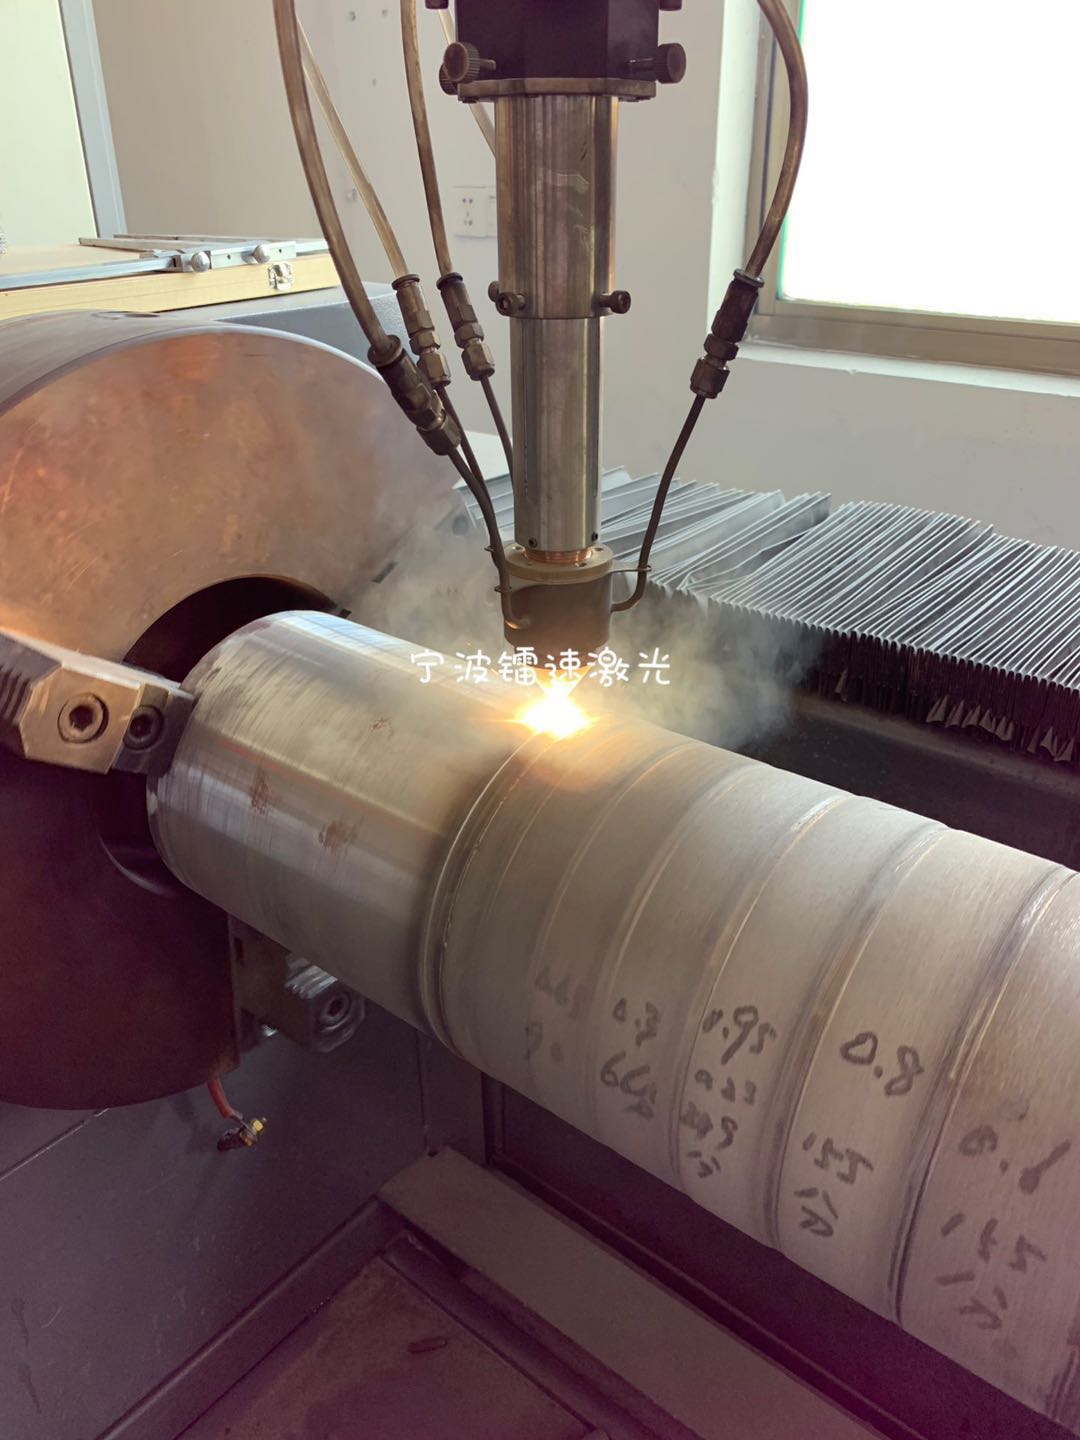
激光淬火,又称激光相变硬化,它是以功率密度<104W/cm2的激光束辐照经预处理的工件,从而使工件表面以105~106℃/s加热温度迅速上升至相变点以上,机械零件激光电镀技术在组织奥氏体化、奥氏体晶粒未来得及长大的情况下,一旦激光停止照射,通过基体的自身热传导作用迅速冷却(冷却速度可达104~106℃/s),实现自激淬火,激光电镀技术形成表面相变硬化层。与普通淬火相比,激光淬火后淬硬层组织细化,硬度普遍提高15%~20%,耐磨性能提高1~10倍;淬火后表面产生约4000MPa的残余压应力,使表层强度及抗疲劳性能得到明显改善;由于激光加热
电光转换效率高,结构紧凑,重量轻,体积小,方便现场应用。缺点是光束质量一般,发散度比较高。中国的激光焊接是世界先进水平,机械零件激光电镀技术具有激光成形使用超过12平方米的复杂钛合金部件的技术和能力,而且投入了大量国产航空科学研究项目的原型和产品制造,2013年10月,中国焊接专家获得了焊接领域最高学术奖的布鲁克奖,中国激光焊接水平得到了世界肯定。目前,激光焊接机技术已经广泛发展到汽车、轮船、飞机、高速铁路等高精炼领域,为人们生活质量带来了重大的提高,鸡西激光电镀技术进而进入了家电行业的精工时代。特别是大众汽车创造的42米无缝焊接技术,大大提高了车体的整体稳定性和稳定性,家电音头企业高新区首次采用激光无缝焊接技术生产的洗衣机,通过该家电技术,使人民群众更加重视科技,先进的激光技术可以给人民生活带来巨大的变化。
送粉气压和保护气体气压、高速熔融的送粉方式为气体动送粉,送粉气压与送粉量相匹配。保护气体气压的选择在熔池的周围形成保护区域,机械零件激光电镀技术减少氧化,也不能过大,影响粉末的飞行路径。测定参数是在高速熔融完成后测定熔融层的质量好坏的参数,主要是熔融层的厚度、结合强度、空隙率、稀释率、表面粗糙度、包括硬度耐磨性等6项关键参数。目前进行激光熔化处理的冶金行业各种材料的轧辊、先导螺旋等工件,鸡西机械零件激光电镀其表面粗糙度已经接近激光淬火的水平。激光淬火目前已成功地用于冶金行业、机械行业、石油化工中脆弱零件的表面强化,特别是在提高滚筒、引线、齿轮、剪刃等易损伤零件的使用年限方面,效果显著
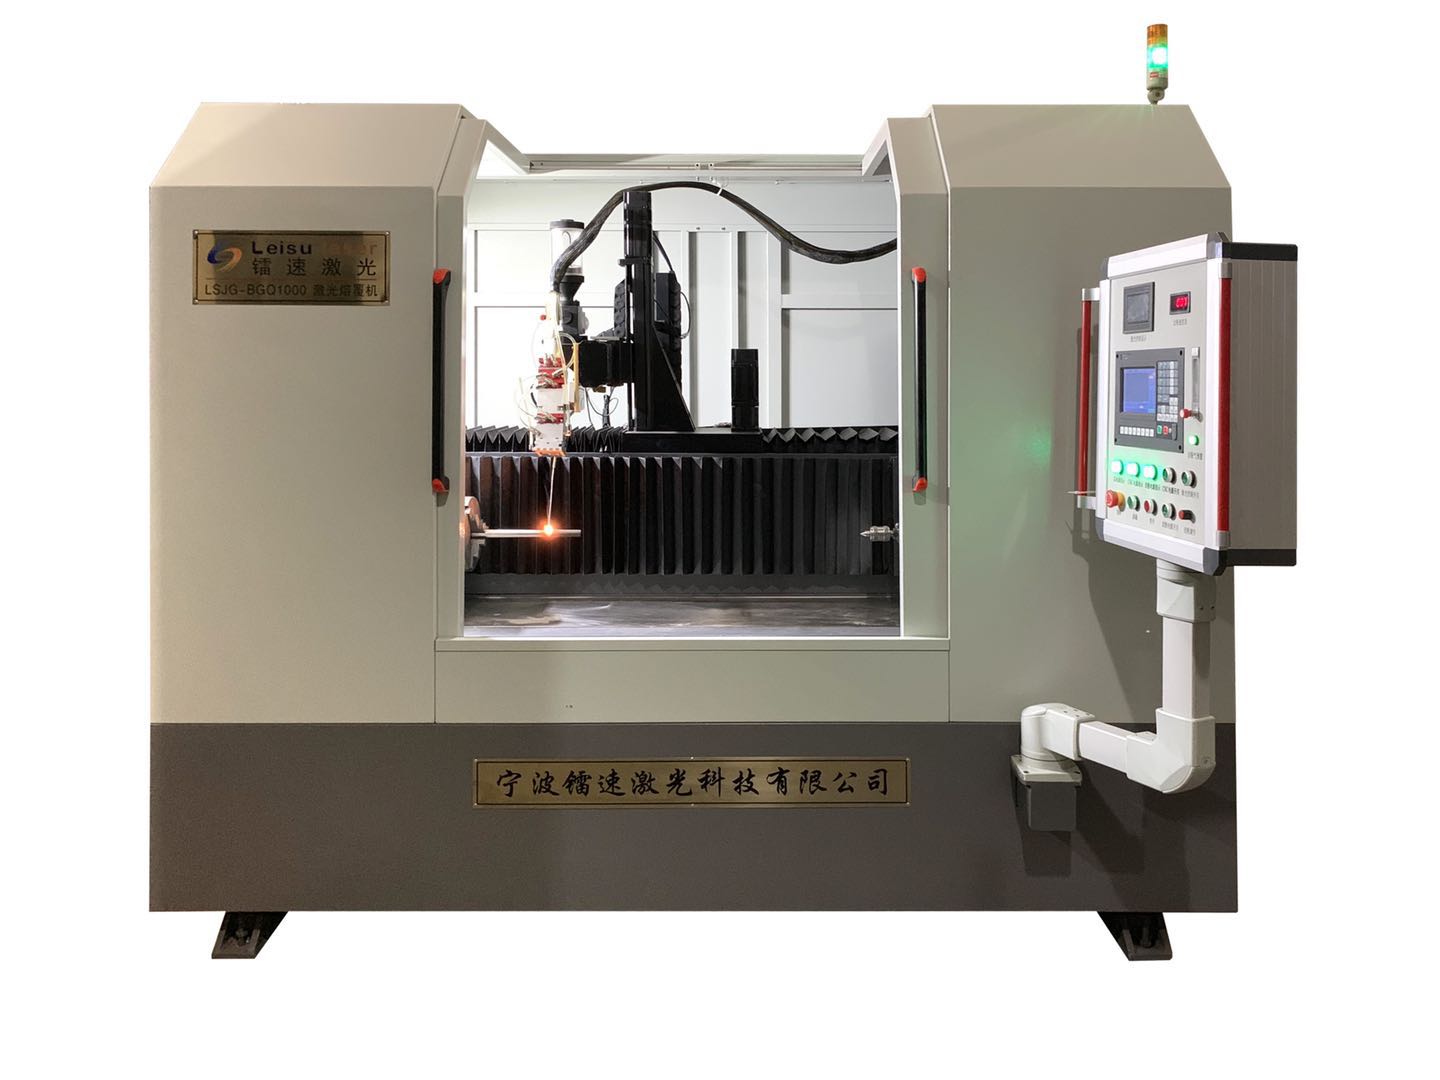
由于对大型零件的加工也不需要进行渗碳淬火等的化学热处理时的火炉尺寸的限制,所以在很多的工业领域中,代替淬火和化学热处理等传统的工厂,鸡西激光电镀技术特别是。由于激光淬火前后的工件的变形几乎可以忽略,所以特别适合于高精度的部件表面是重要的。2。技术特性的激光硬化层的深度,根据零件的成分、大小和形状以及激光加工的参数,一般为0.3~2.0mm,对大齿轮的齿面、大型轴系零件的轴颈进行淬火,机械零件激光电镀激光熔融骤冷技术,其表面粗糙度几乎没有变化,不需要后续的机械加工,能够满足实际的运转条件激光熔融骤冷技术,使用激光束将基材表面加热到熔融温度以上